Оборудование для тентовых ангаров: производство каркаса и монтаж на площадке
Обновлено
Тентовый ангар рождается трижды: сначала в проекте, потом в цехе, где из металлопроката получается каркас, потом на площадке, где каркас собирают и накрывают мембраной. Качество определяется на всех этапах, и как минимум на двух из них оно зависит не только от людей, но и от того, чем они работают. Ниже — производственный процесс с оснащением цеха и организация строительно-монтажных работ.
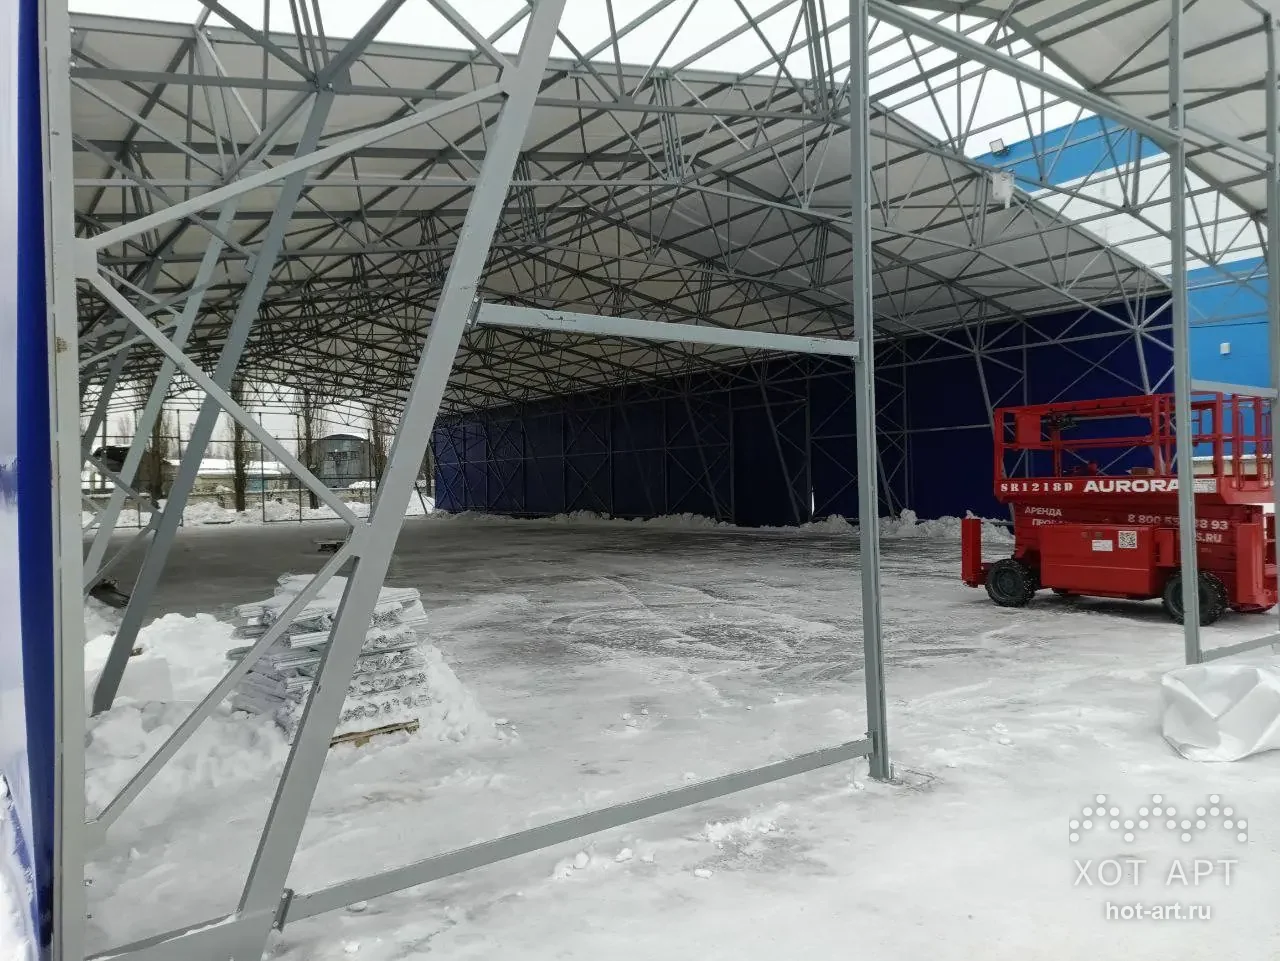
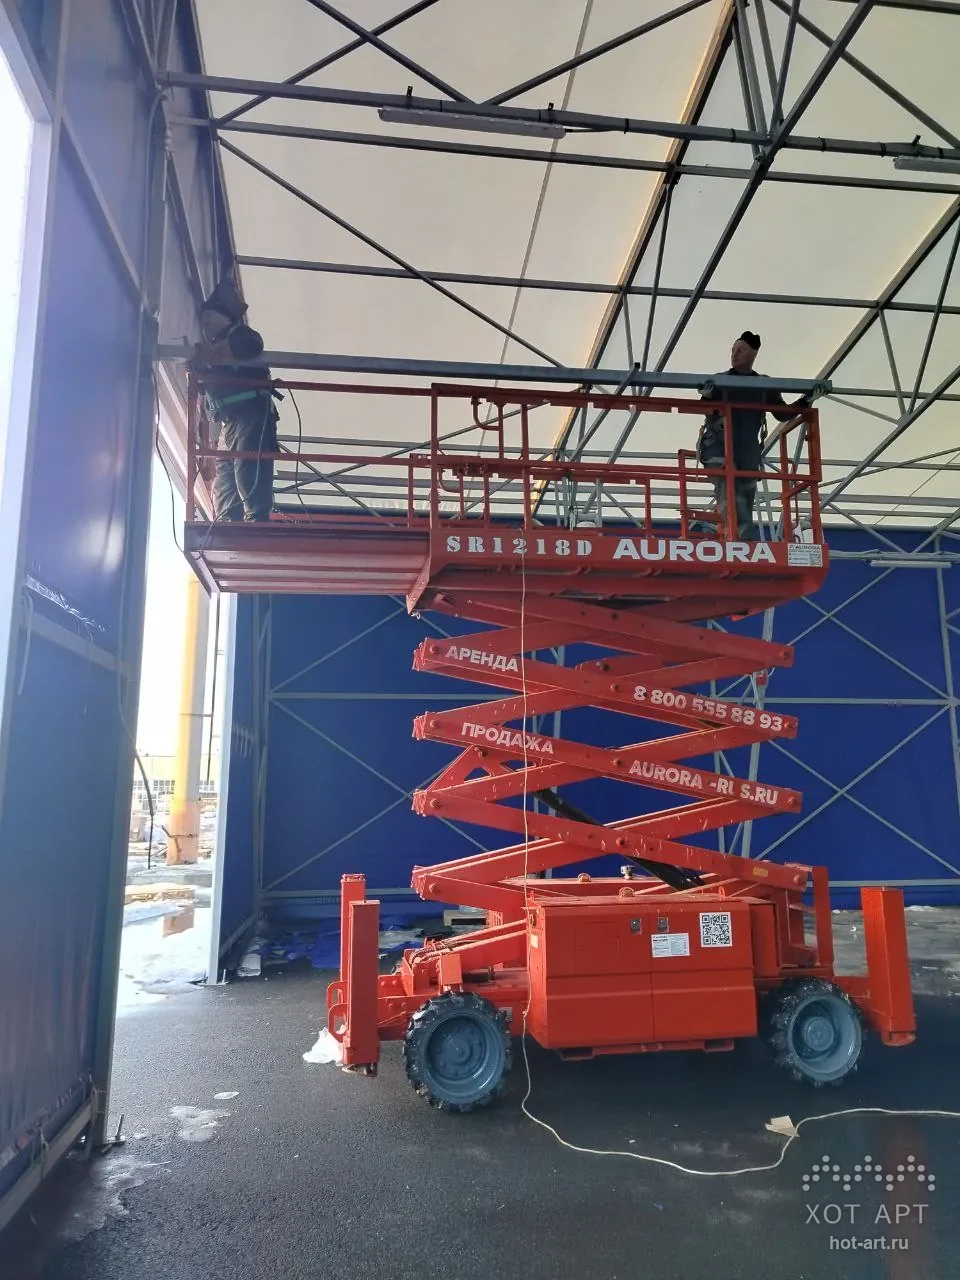
Каркас собран, идёт натяжка мембраны: кран к этому моменту уже уехал, работа идёт с подъёмника.
Коротко
- Цех делится на пять зон: заготовка, сборка, сварка, зачистка с покраской и склад готовой продукции — потоки не должны пересекаться.
- Главный станок производства — не пила и не плазма, а сборочный кондуктор: он гарантирует, что все фермы ангара окажутся одинаковыми.
- Под пролёты до 30 м нужен цех 1 000–1 500 м² с краном 3–5 т и высотой до подкрановых путей 6–8 м.
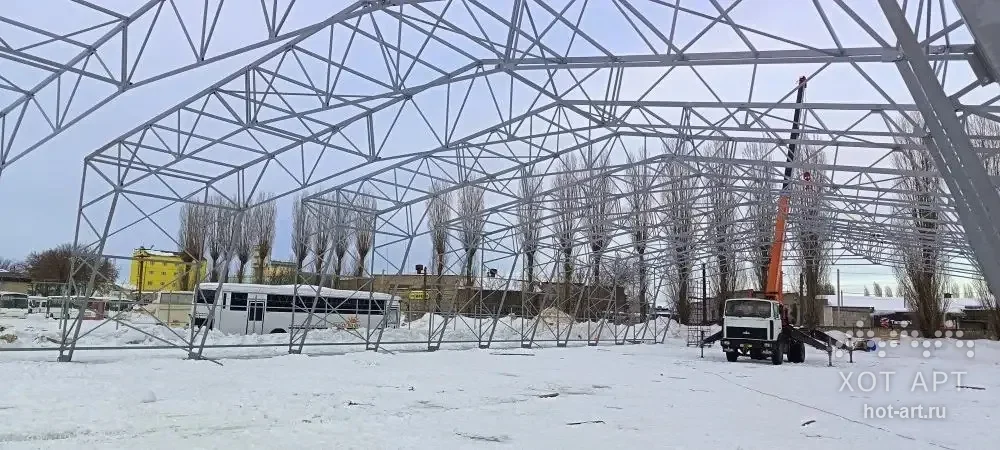
- На монтаже автокран занят всего 2–4 дня, остальное время работают с подъёмников.
- Бригада на ангар 18–24 м — 5–7 человек; люди сверх этого на одном пролёте только мешают друг другу.
Часть 1. Производство каркаса
Путь металла по цеху
Металл приходит на производство в виде профильной трубы, швеллера, уголка, листа и двутавра длиной 6 и 12 м. Первый шаг — входной контроль: сверка сертификатов с заказом (марка стали С245 или С345, ГОСТ 27772, ГОСТ 30245 для гнутых профилей), замер толщины стенки ультразвуковым толщиномером или штангенциркулем, визуальная оценка на прокатные дефекты и кривизну. Принятый прокат маркируют и укладывают на стеллажи по сортаменту: смешанный склад, где труба 80×80×3 лежит рядом с 80×80×4, рано или поздно приводит к браку.
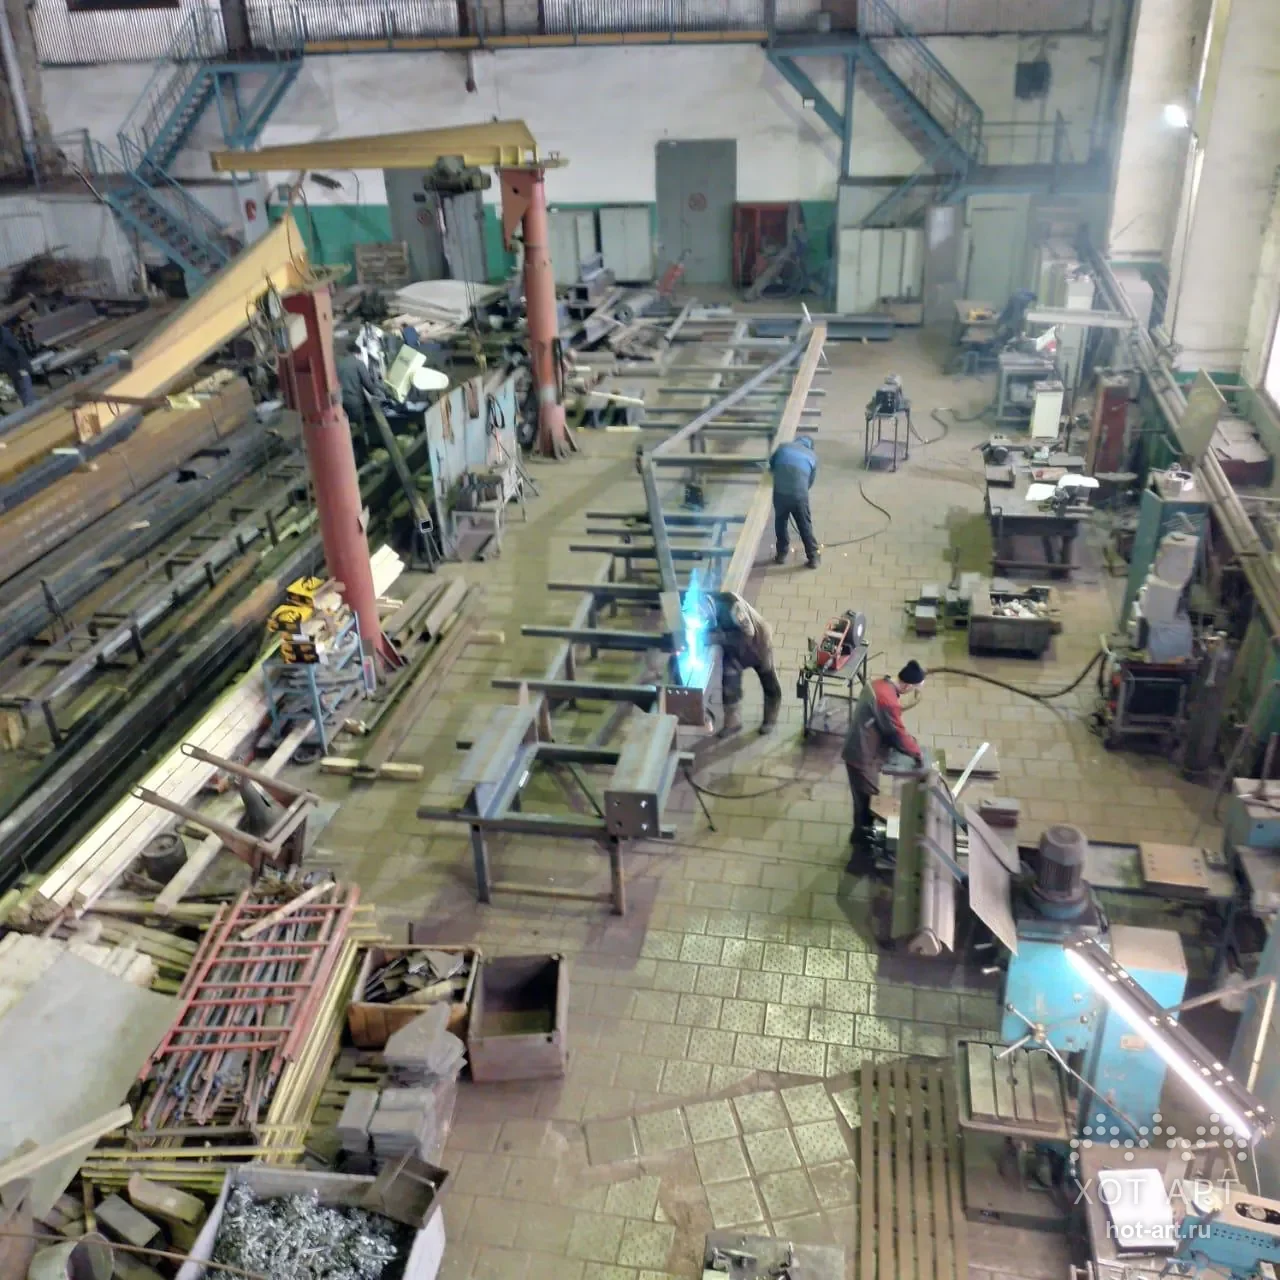
Дальше металл проходит пять зон: заготовку, сборку, сварку, зачистку с покраской и склад готовой продукции. Между зонами он перемещается краном или кран-балкой на стропах и траверсах, поэтому планировка цеха должна быть линейной, без встречных потоков.
- Зона заготовки
- Здесь прокат режут в размер по карте раскроя из проекта КМД. Основное оборудование — ленточнопильный станок с поворотной рамой: рез под углом до 45–60° нужен для раскосов ферм, для массовых серий ставят станок с ЧПУ и автоматической подачей. Листовые детали (фасонки, опорные пластины, косынки) режут на плазменном столе с ЧПУ или лазере; плазма дешевле и достаточна для толщин 4–20 мм. Отверстия под болтовые стыки сверлят на магнитных дрелях или координатно-сверлильном станке, для серийных фланцев — на станке с ЧПУ: разбежка отверстий более 1 мм на монтаже превращается в часы работы с ломом. Гибка арочных поясов — на трёхвалковом профилегибочном станке, торцы после реза зачищают от грата на ленточно-шлифовальном или щёточном станке. Заготовки маркируют по чертежу и складывают комплектами на одну ферму — эта дисциплина экономит больше всего времени на сборке.
- Зона сборки
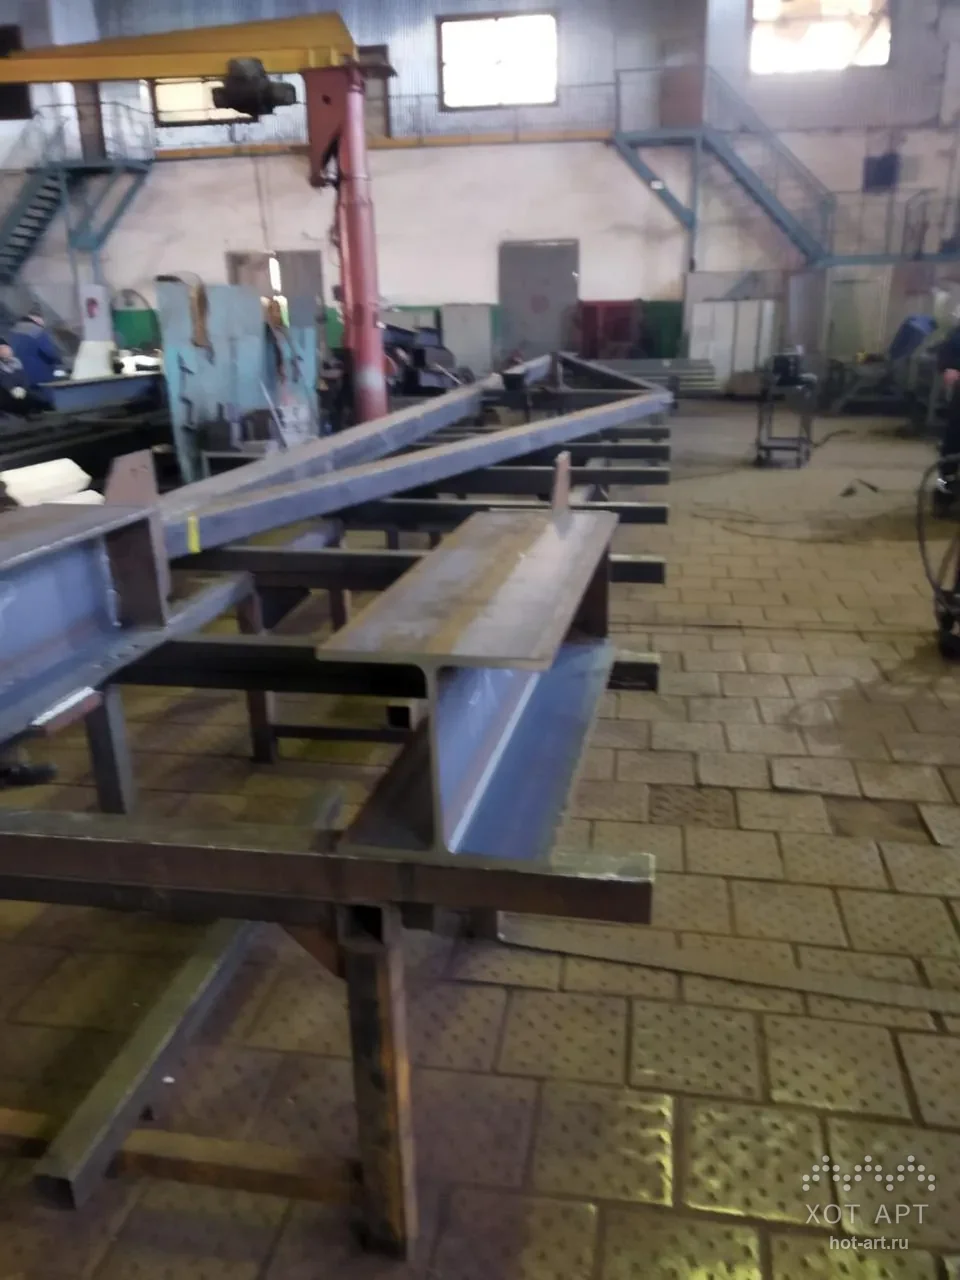
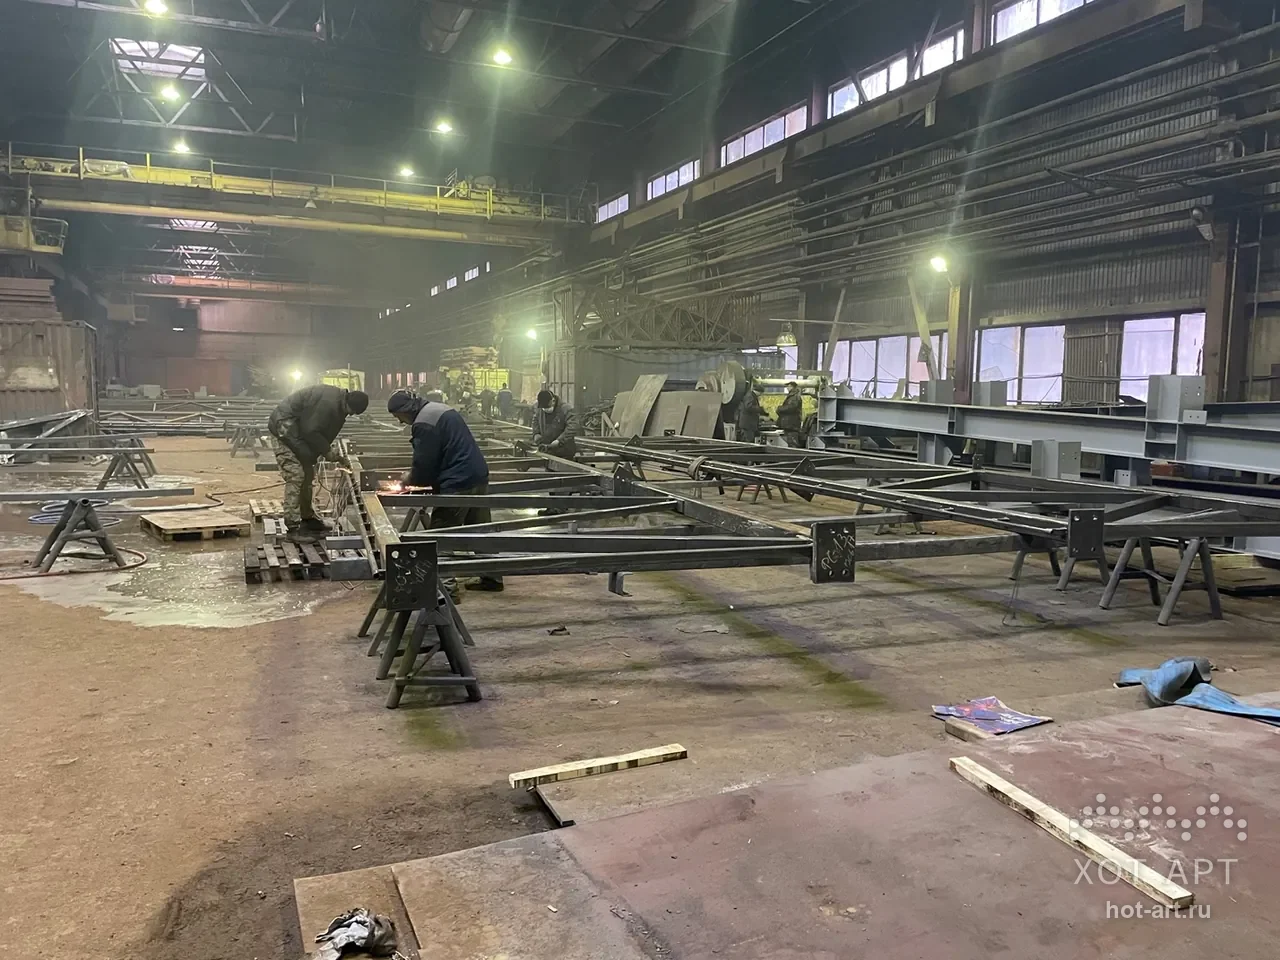
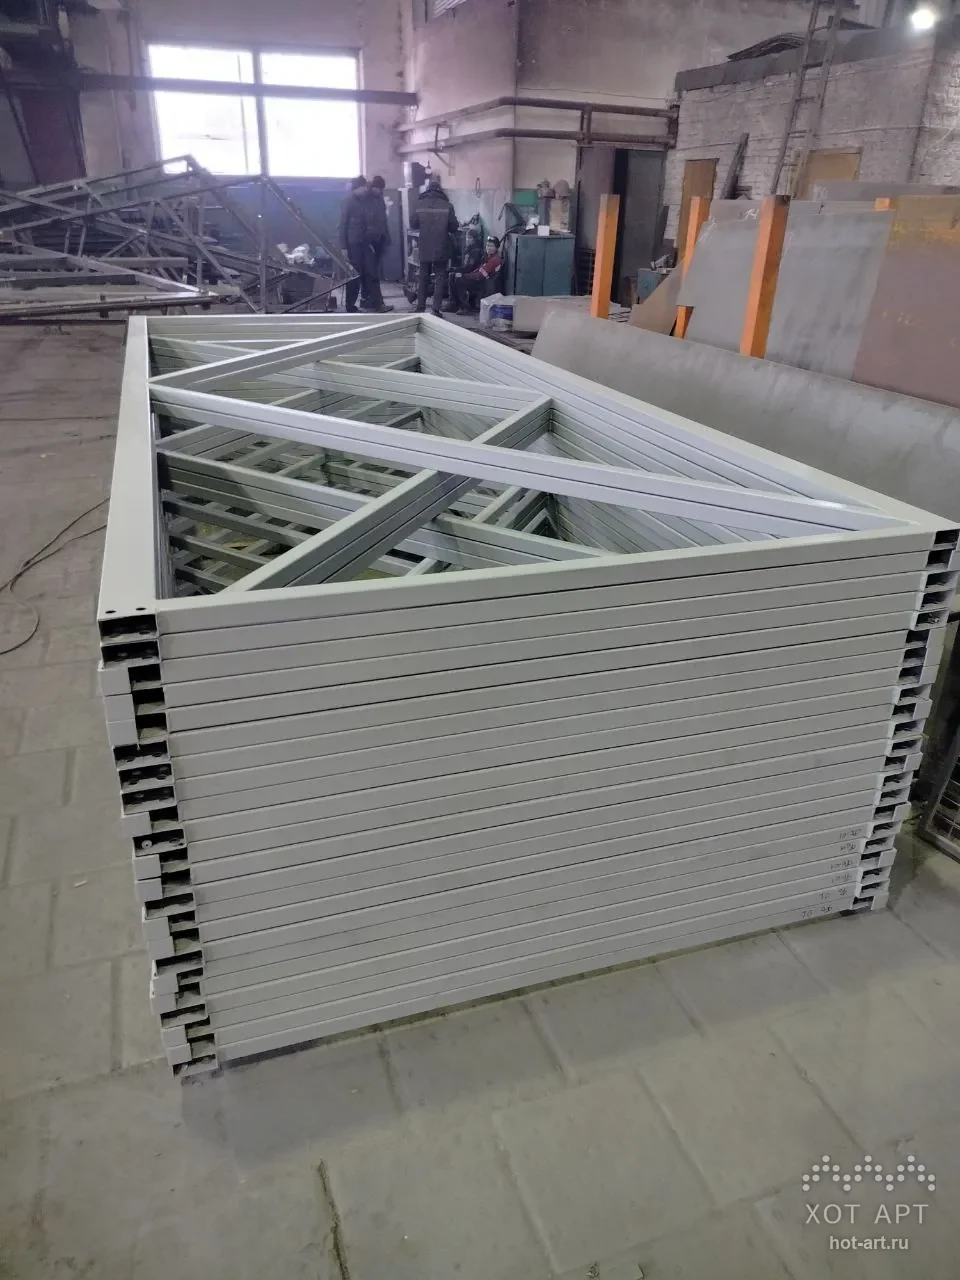
- Сердце производства — сборочный стенд, он же кондуктор: стальной стол или рама с упорами и фиксаторами, выставленными по геометрии фермы. На кондукторе раскладывают пояса и раскосы, прижимают струбцинами и прихватывают сваркой. Именно он гарантирует, что все двадцать ферм одного ангара будут одинаковыми и сойдутся с прогонами по отверстиям. Для прямостенных рам нужны длинные стенды 12–15 м, для арок — плаз с разметкой дуги. Инструмент зоны: рулетки 10 м, металлические угольники, уровни, лазерный дальномер, для длинных ферм — лазерный построитель плоскостей или тахеометр для контроля прогиба и строительного подъёма.
- Зона сварки
- После прихватки ферму обваривают полуавтоматами MIG/MAG в среде смеси аргона и углекислоты (проволока 1,0–1,2 мм); для толстостенных фланцев и опорных узлов применяют ручную дуговую сварку электродами. На посту нужно два-три полуавтомата, вращатель или кантователь для доступа к нижнему поясу, вытяжная вентиляция с фильтром и защитные экраны. Сварщики аттестуются по НАКС, а в технологической карте на каждый узел прописаны катет шва, положение и порядок наложения — чтобы уменьшить сварочные деформации. После обварки ферму снимают с кондуктора, проверяют геометрию и правят на прессе или газовым нагревом, если увело.
- Зона зачистки и покраски
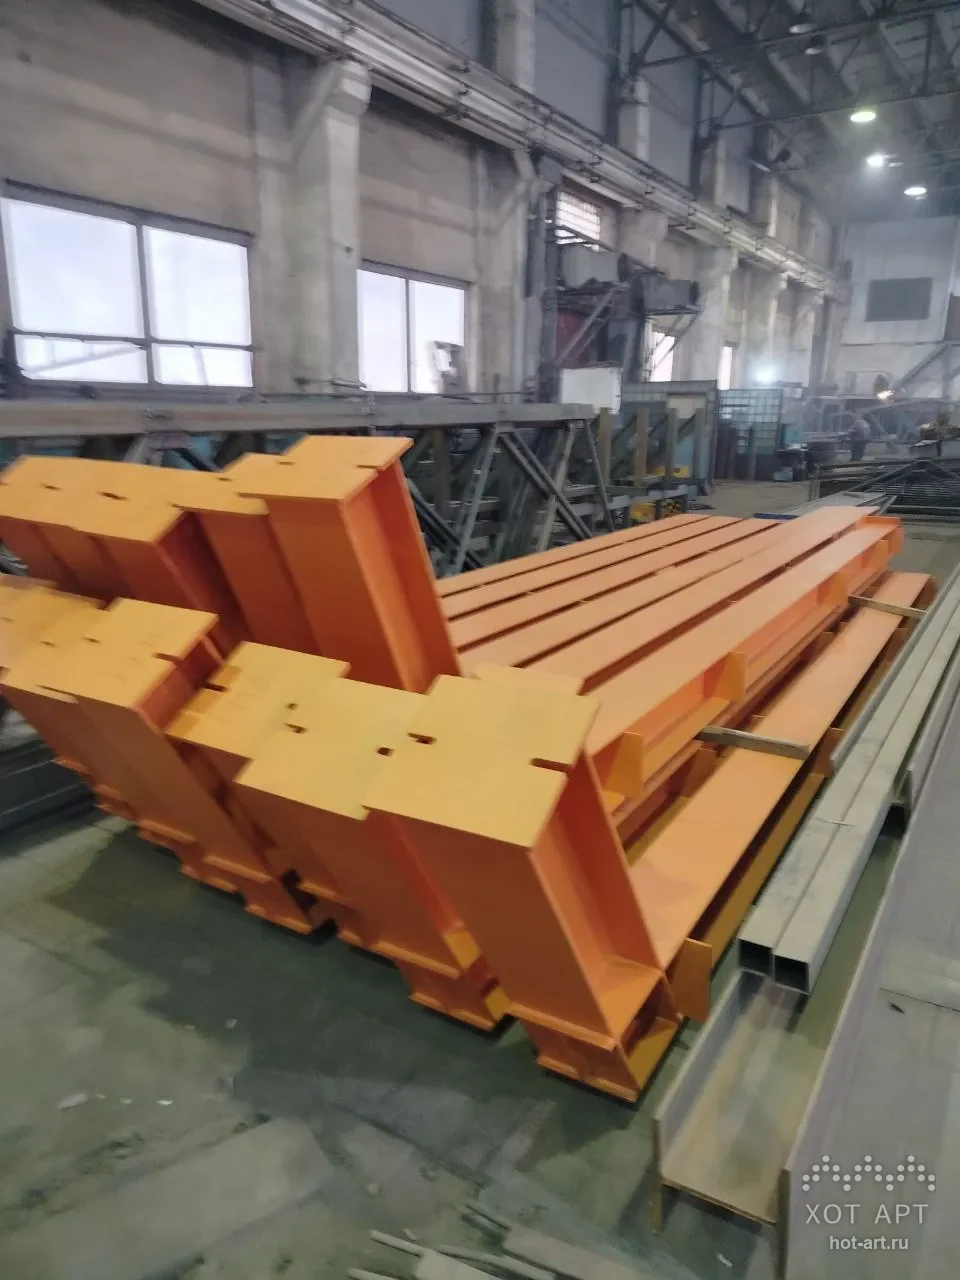
- Швы зачищают угловыми шлифмашинами, брызги удаляют, кромки притупляют. Подготовка поверхности — самый недооценённый этап: краска держится на металле ровно столько, сколько позволит подготовка. Минимальный вариант — обезжиривание и механическая зачистка щётками, правильный — дробеструйная камера до степени Sa 2,5 по ISO 8501, после чего наносят грунт-эмаль или полиуретановую систему безвоздушным аппаратом. Для площадок с агрессивной средой каркас отправляют на горячее цинкование на специализированный завод: под это ещё при проектировании предусматривают технологические отверстия в замкнутых профилях. Окрасочная зона — отдельное помещение или камера с приточно-вытяжной вентиляцией, сушкой и стеллажами для выдержки: свежеокрашенные фермы нельзя штабелировать от нескольких часов до суток.
- Склад готовой продукции и отгрузка
- Готовые фермы, стойки, прогоны и связи комплектуют по отправочным маркам, каждую единицу маркируют краской или биркой по спецификации КМД, комплект метизов пакуют отдельно. Отгрузка — краном на длинномерный автотранспорт с фиксацией стропами и подкладками, чтобы не повредить покрытие. Вместе с металлом на объект уходит паспорт, сертификаты на сталь и метизы, схема сборки.
Площади и планировка
Для производства каркасов пролётом до 30 м минимально нужен цех 1 000–1 500 м² с высотой до подкрановых путей 6–8 м и кран-балкой или мостовым краном 3–5 т. Ориентировочное деление: 20 % — склад металла и входной контроль, 20 % — заготовка, 25 % — сборочные стенды, 15 % — сварочные посты, 10 % — покраска и сушка, 10 % — склад готовой продукции. Ширина проездов — не менее 4 м, ворота — не менее 4×4,5 м под длинномер. Собственный тентовый ангар над складом металла — типичное решение, которое освобождает тёплый цех под обработку.
Контроль изготовления
Контроль строится по СП 70.13330 и ГОСТ 23118 в четыре ступени. Входной — сертификаты и замеры проката. Операционный — проверка каждой фермы на кондукторе до обварки: длина, прогиб, разбежка отверстий, допуск на длину элементов ±2–3 мм, на отклонение от прямолинейности — 1/750 длины. Контроль сварки — визуально-измерительный по каждому шву с шаблоном сварщика (катет, подрезы, поры, непровары), для ответственных узлов выборочно ультразвуковой. Приёмочный — контрольная сборка одной секции на полу цеха: две фермы, прогоны и связи собирают на болтах, убеждаются, что всё сходится, и только после этого запускают серию. Каждая ферма получает клеймо сварщика и номер по спецификации, результаты заносят в журнал сварочных работ и паспорт изделия.
Часть 2. Строительно-монтажные работы
Что нужно для качественного монтажа
Качественный монтаж начинается с проекта производства работ: схема площадки, порядок подъёма ферм, места стоянки крана, привязка к осям, требования по ветру и температуре. Без ППР бригада работает по памяти, а память у каждой бригады своя. Вторая основа — комплектность: металл, метизы, тент, ворота и инженерка должны прийти на объект по графику, а не «всё сразу и половина потом». Третья — геодезическая разбивка: оси и отметки выносит специалист с тахеометром, а не прораб с рулеткой.
- Бригада и специалисты
- Оптимальный состав на ангар шириной 18–24 м — 5–7 человек: прораб или мастер (руководит, ведёт журнал работ, отвечает за безопасность), два монтажника-высотника с допуском к работам на высоте, сварщик с аттестацией НАКС для монтажных швов и анкерных пластин, два монтажника-тентовика, знающих технологию раскатки и натяжения мембраны, и стропальщик — он же обычно один из монтажников. На крупных объектах добавляют электрика и второго сварщика, геодезист приезжает на разбивку и на приёмку каркаса. На ангар 18×60 м такой бригаде нужно 20–25 дней, и каждый человек сверх семи на одном пролёте ускоряет работу всё меньше — они мешают друг другу на одной ферме.
- Требования к допускам
- Удостоверения по работам на высоте (группы по приказу Минтруда № 782н), стропальщика, электробезопасности; для сварщика — НАКС по монтажным работам; для машиниста подъёмника — удостоверение оператора. Бригада должна быть постоянной: сработанные пять человек собирают быстрее, чем десять случайных.
- Техника
- Автокран 16–25 т на подъём ферм и стоек: на арочные пролёты до 30 м достаточно 16 т, на широкие двускатные — 25 т с длинной стрелой. Крана хватает на 2–4 дня, остальное время работают с подъёмников — коленчатый или телескопический дизельный с высотой 16–20 м для прогонов, связей и раскатки тента, ножничный — для торцов и ворот. Для доставки — длинномер 13,6 м, для разгрузки — манипулятор или тот же кран. На площадке нужны дизель-генератор 10–15 кВт, если нет подключения, и осветительные мачты для зимнего короткого дня.
- Инструмент и оснастка
- Монтажный инструмент: ударные гайковёрты с набором головок, динамометрические ключи для контроля затяжки болтов 8.8, перфораторы с бурами под анкеры, сварочный инвертор 200–250 А, углошлифовальные машины, магнитная дрель для доработки отверстий по месту. Измерительный: тахеометр или нивелир, лазерный дальномер, уровни 2 м, отвесы, рулетки 30–50 м. Такелаж: стропы текстильные и цепные, траверсы для ферм, скобы, оттяжки, ручные лебёдки и тали 1–3 т, натяжные ремни с храповиком. Для тента — талрепы, тросы, монтажные верёвки, фен для ремонта ПВХ, ролики для протяжки мембраны по коньку. Средства защиты: страховочные системы с двумя стропами, анкерные линии, каски, очки, зимой — обогреваемый вагончик, чтобы бригада не теряла тепло и темп.
- Организация площадки
- Площадка принимается по акту с проверкой отметок и запаса 2–3 м по периметру. Металл раскладывают по маркам вдоль осей будущих стоек в порядке монтажа: ферма, которая нужна первой, должна лежать сверху. Порядок работ — разметка и анкеровка стоек, сборка первого жёсткого блока из двух рам со связями, наращивание каркаса, прогоны, торцы, тент, ворота, инженерные системы. Тент раскатывают только при ветре до 10 м/с и температуре выше −5 °C, в мороз полотно предварительно отогревают.
Контроль на монтаже
Контроль ведут на трёх точках. После установки стоек — геодезическая съёмка: смещение от осей не более 5 мм, отклонение от вертикали не более 15 мм при высоте до 15 м по СП 70.13330. После сборки каркаса — проверка затяжки болтов динамометрическим ключом с отметкой краской, визуальный контроль монтажных швов, акт освидетельствования скрытых работ на анкеровку. После натяжения тента — равномерность натяжения, отсутствие складок и провисов, герметичность стыков, работа ворот. Всё фиксируется в общем журнале работ и исполнительной документации, которая вместе с паспортом передаётся заказчику при подписании актов.
Почему это важно заказчику
«Хот Арт» изготавливает каркасы на собственном производстве и монтирует их своими постоянными бригадами, поэтому чертежи КМД, кондукторы, маркировка и порядок монтажа согласованы между цехом и площадкой заранее. Именно это позволяет ставить ангар площадью 1 000 м² за считаные дни без доработок по месту — посмотрите реализованные объекты, например ангар 16,5×24×6 м в Москве. Нужен расчёт под вашу площадку — выберите направление в каталоге тентовых ангаров или позвоните: 8-495-966-13-628-495-966-13-62, почта info@hot-art.ru. Стоящий ангар тоже обслуживаем — ремонт и переезд делает та же бригада.
Частые вопросы
- Какое оборудование нужно для производства тентовых ангаров?
- Минимальный комплект цеха: ленточнопильный станок с поворотной рамой, плазменный стол с ЧПУ для листовых деталей, магнитные дрели или координатно-сверлильный станок, трёхвалковый профилегибочный станок для арок, сборочные кондукторы, два-три сварочных полуавтомата MIG/MAG, шлифмашины, оборудование подготовки поверхности и окраски, а также кран-балка или мостовой кран 3–5 т для перемещения между зонами.
- Что важнее всего в оснащении цеха?
- Сборочный кондуктор. Пилу и плазму можно заменить услугами подрядчика, а кондуктор задаёт геометрию: без него фермы одного ангара получаются разными, и на площадке они не сходятся с прогонами по отверстиям. Второй по важности — подготовка поверхности перед покраской: дробеструйная камера до Sa 2,5 по ISO 8501 определяет, сколько простоит покрытие.
- Какая площадь цеха нужна под каркасы ангаров?
- Для пролётов до 30 м — от 1 000 до 1 500 м² при высоте до подкрановых путей 6–8 м. Ориентировочное деление площади: 20 % склад металла и входной контроль, 20 % заготовка, 25 % сборочные стенды, 15 % сварочные посты, 10 % покраска и сушка, 10 % склад готовой продукции. Проезды не уже 4 м, ворота не меньше 4×4,5 м под длинномер.
- Какая техника нужна на монтаже тентового ангара?
- Автокран 16–25 т на подъём ферм и стоек — он занят 2–4 дня. Дальше работают с подъёмников: коленчатый или телескопический 16–20 м для прогонов, связей и раскатки тента, ножничный для торцов и ворот. Плюс длинномер 13,6 м для доставки, манипулятор для разгрузки, дизель-генератор 10–15 кВт и осветительные мачты, если работы идут зимой.
- Сколько человек нужно в монтажной бригаде?
- На ангар шириной 18–24 м — 5–7 человек: мастер, два монтажника-высотника, аттестованный по НАКС сварщик, два монтажника-тентовика и стропальщик. На объект 18×60 м такой бригаде нужно 20–25 дней. Увеличивать бригаду на одном пролёте бесполезно: люди начинают мешать друг другу на одной ферме.
- Как проверяют качество изготовления каркаса?
- В четыре ступени по СП 70.13330 и ГОСТ 23118: входной контроль проката с сертификатами и замерами, операционный контроль каждой фермы на кондукторе до обварки (допуск на длину элементов ±2–3 мм, отклонение от прямолинейности 1/750 длины), визуально-измерительный контроль каждого шва и выборочный ультразвуковой для ответственных узлов, приёмочная контрольная сборка одной секции на полу цеха до запуска серии.
- Можно ли заказать ангар у компании без своего производства?
- Можно, но тогда цех и монтажная бригада — разные организации, и стыковка чертежей КМД, маркировки и порядка монтажа ложится на заказчика. Расхождение в отверстиях на 1–2 мм, которое в цехе стоит минуты, на площадке превращается в дни доработок по месту.
Нормативная база
ГОСТ 27772 (классы стали С245, С345), ГОСТ 30245 (гнутые профили), ГОСТ 23118 (общие технические условия на стальные конструкции). СП 70.13330 «Несущие и ограждающие конструкции» — изготовление, монтаж и допуски. ISO 8501 — степени подготовки поверхности перед окраской. Приказ Минтруда № 782н — правила по охране труда при работе на высоте. Аттестация сварщиков — система НАКС.